

Ce qu’il faut savoir sur la soudure du cuivre
- La brasure tendre à l’étain fond entre 200 et 250 °C, la brasure forte à l’argent entre 600 et 800 °C.
- Le jeu entre le tube et le raccord doit rester entre 0,1 et 0,4 mm pour que la capillarité fonctionne.
- La norme NF DTU 60.5 encadre la pose des canalisations en cuivre depuis janvier 2008.
- Toute soudure sur un circuit de gaz relève de l’arrêté du 2 août 1977 et exige un professionnel qualifié.
- L’INRS recommande de souder dans un local ventilé pour limiter l’inhalation des fumées de décapant.
5 faits vérifiés3 sourcesmis à jour le 19 août 2026
Une affaire de capillarité
Le métal d’apport ne coule pas dans la soudure, il y est aspiré. Un jeu trop large entre le tube et le raccord et la capillarité ne joue plus.
L’étain ne pardonne rien
Un tube mal dégraissé, même poncé, refuse la soudure. Le décapant nettoie la surface, il ne remplace jamais le ponçage.
Une brasure cuivre ratée se voit tout de suite : une goutte d’étain qui perle au lieu de pénétrer le raccord. C’est l’erreur la plus fréquente chez qui débute seul, le geste paraît simple, presque instinctif, ce qui pousse à sauter les étapes qui comptent vraiment. Je le dis sans détour : souder du cuivre correctement demande un tube propre, un jeu calibré et une flamme bien dirigée, ni plus ni moins. Vous obtenez une jonction étanche pour des décennies si vous respectez ces trois points, une fuite au premier coup de bélier si vous les négligez.
Quel matériel pour souder du cuivre ?
Avant d’allumer le chalumeau, vérifiez que vous avez tout sous la main. Un aller-retour au magasin en pleine coupure d’eau n’a jamais aidé personne.
- Un chalumeau à gaz, butane ou MAPP selon le diamètre à souder
- Du métal d’apport : fil d’étain-cuivre pour la brasure tendre, baguette argent pour la brasure forte
- Un décapant qui empêche l’oxydation du cuivre pendant la chauffe
- Une toile émeri ou un tampon abrasif pour dénuder le métal
- Un coupe-tube et un ébavureur pour des extrémités nettes
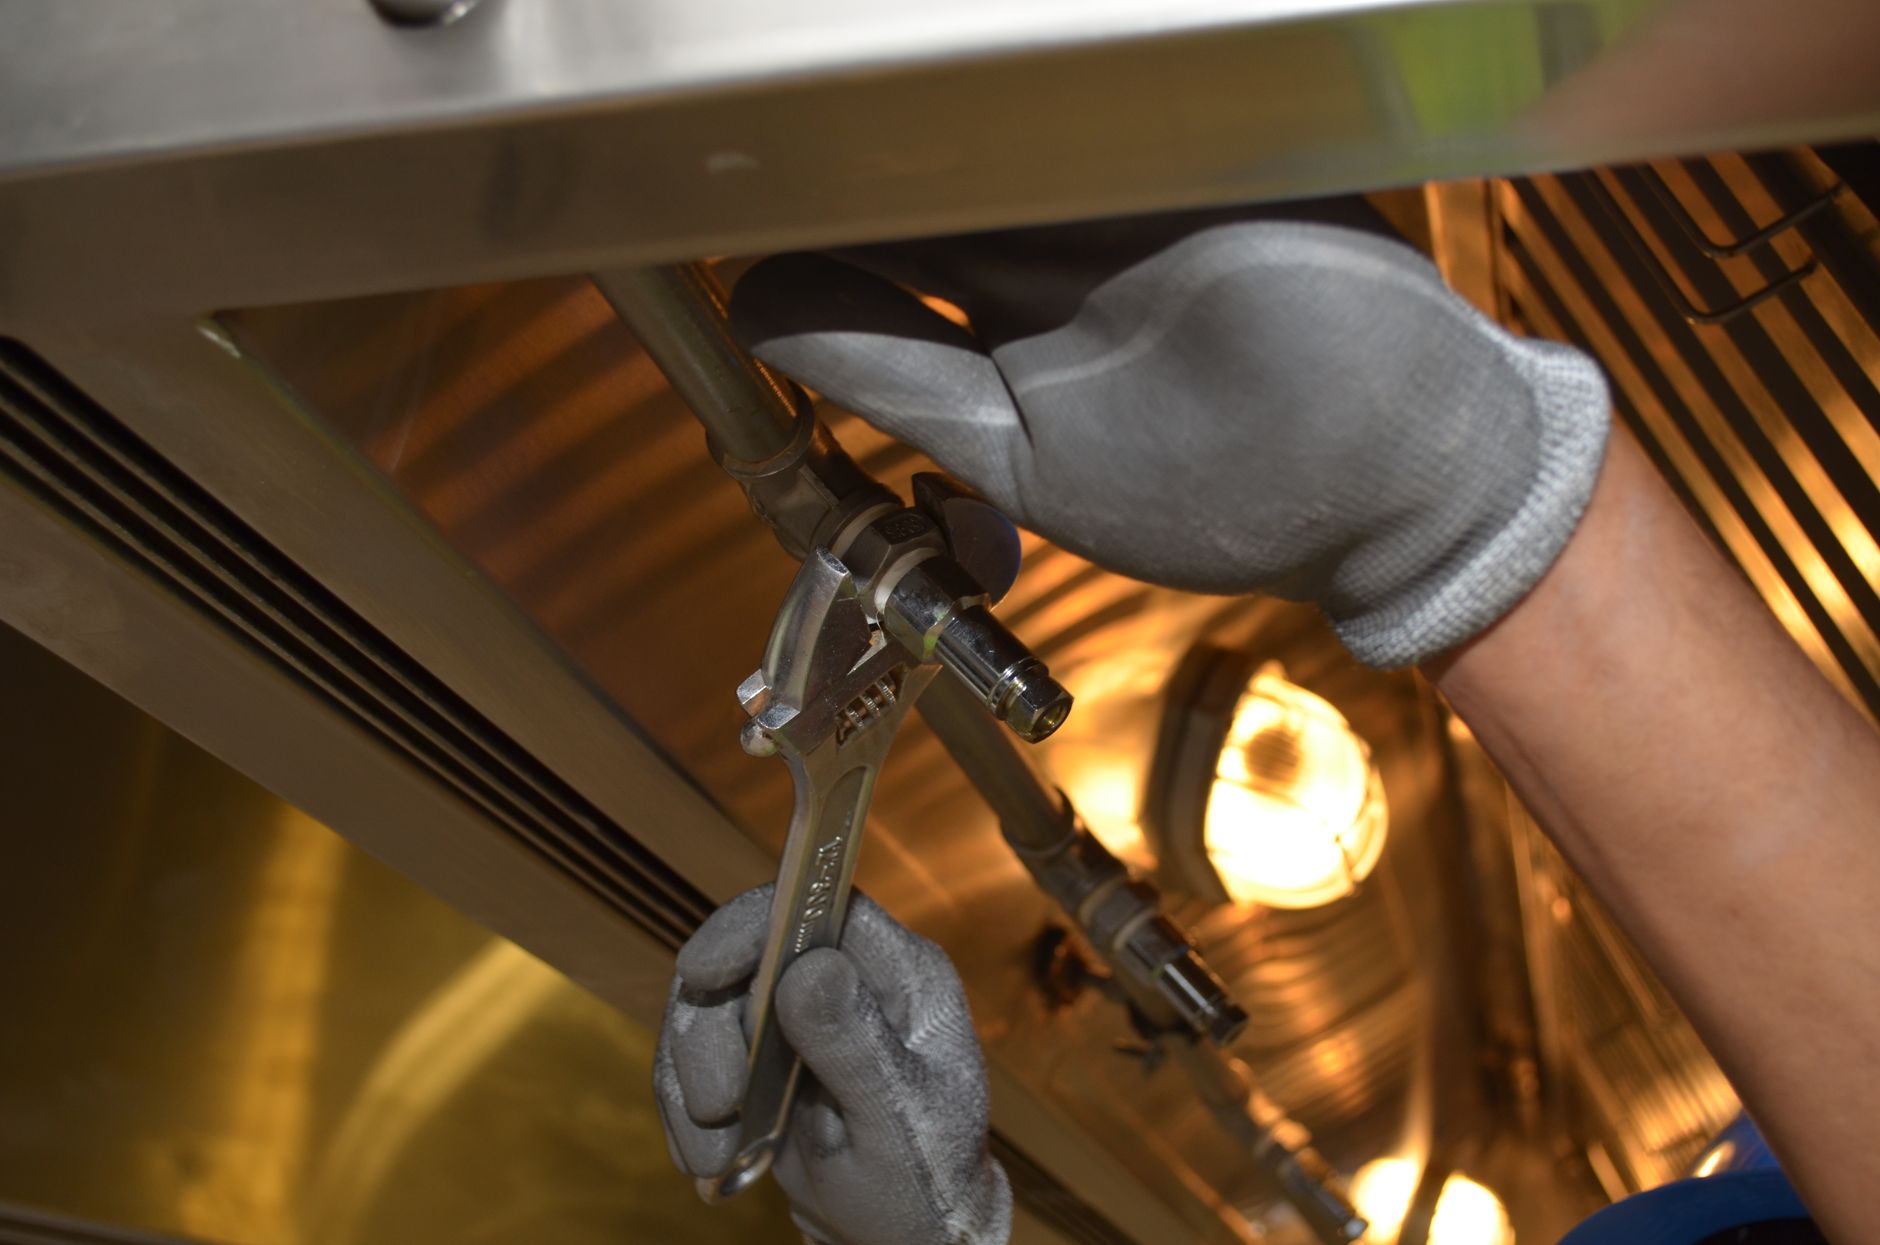
Vous n’avez pas besoin d’un poste professionnel. Un chalumeau de plombier à cartouche suffit largement pour du tube cuivre jusqu’à 22 mm de diamètre, le calibre le plus courant en habitat individuel.
Nettoyer et préparer les tubes avant de souder
Coupez le tube bien droit avec un coupe-tube plutôt qu’une scie : une coupe oblique laisse un jeu irrégulier, et la capillarité déteste l’irrégularité.
Poncez ensuite l’extrémité mâle et l’intérieur du raccord femelle jusqu’à obtenir un cuivre brillant, sans trace de vert-de-gris ni de graisse. Le jeu entre les deux pièces doit rester entre 0,1 et 0,4 mm : trop serré, l’étain ne pénètre pas ; trop large, il n’y a plus de capillarité du tout. Appliquez le décapant en couche fine sur les deux surfaces poncées, juste avant l’assemblage, jamais à l’avance.
📏 Un jeu de 0,1 à 0,4 mm entre tube et raccord : c’est la plage dans laquelle la capillarité fonctionne vraiment. En dehors, la meilleure soudure du monde ne tiendra pas.
Sur une installation existante, coupez d’abord l’arrivée d’eau générale. Si vous retirez un ancien raccord fileté pour le remplacer, l’occasion est souvent bonne pour vérifier l’état du joint fibre ou caoutchouc qui l’accompagne : un joint fatigué recommence à suinter quelques mois après une soudure pourtant parfaite.
La technique de brasage pas à pas
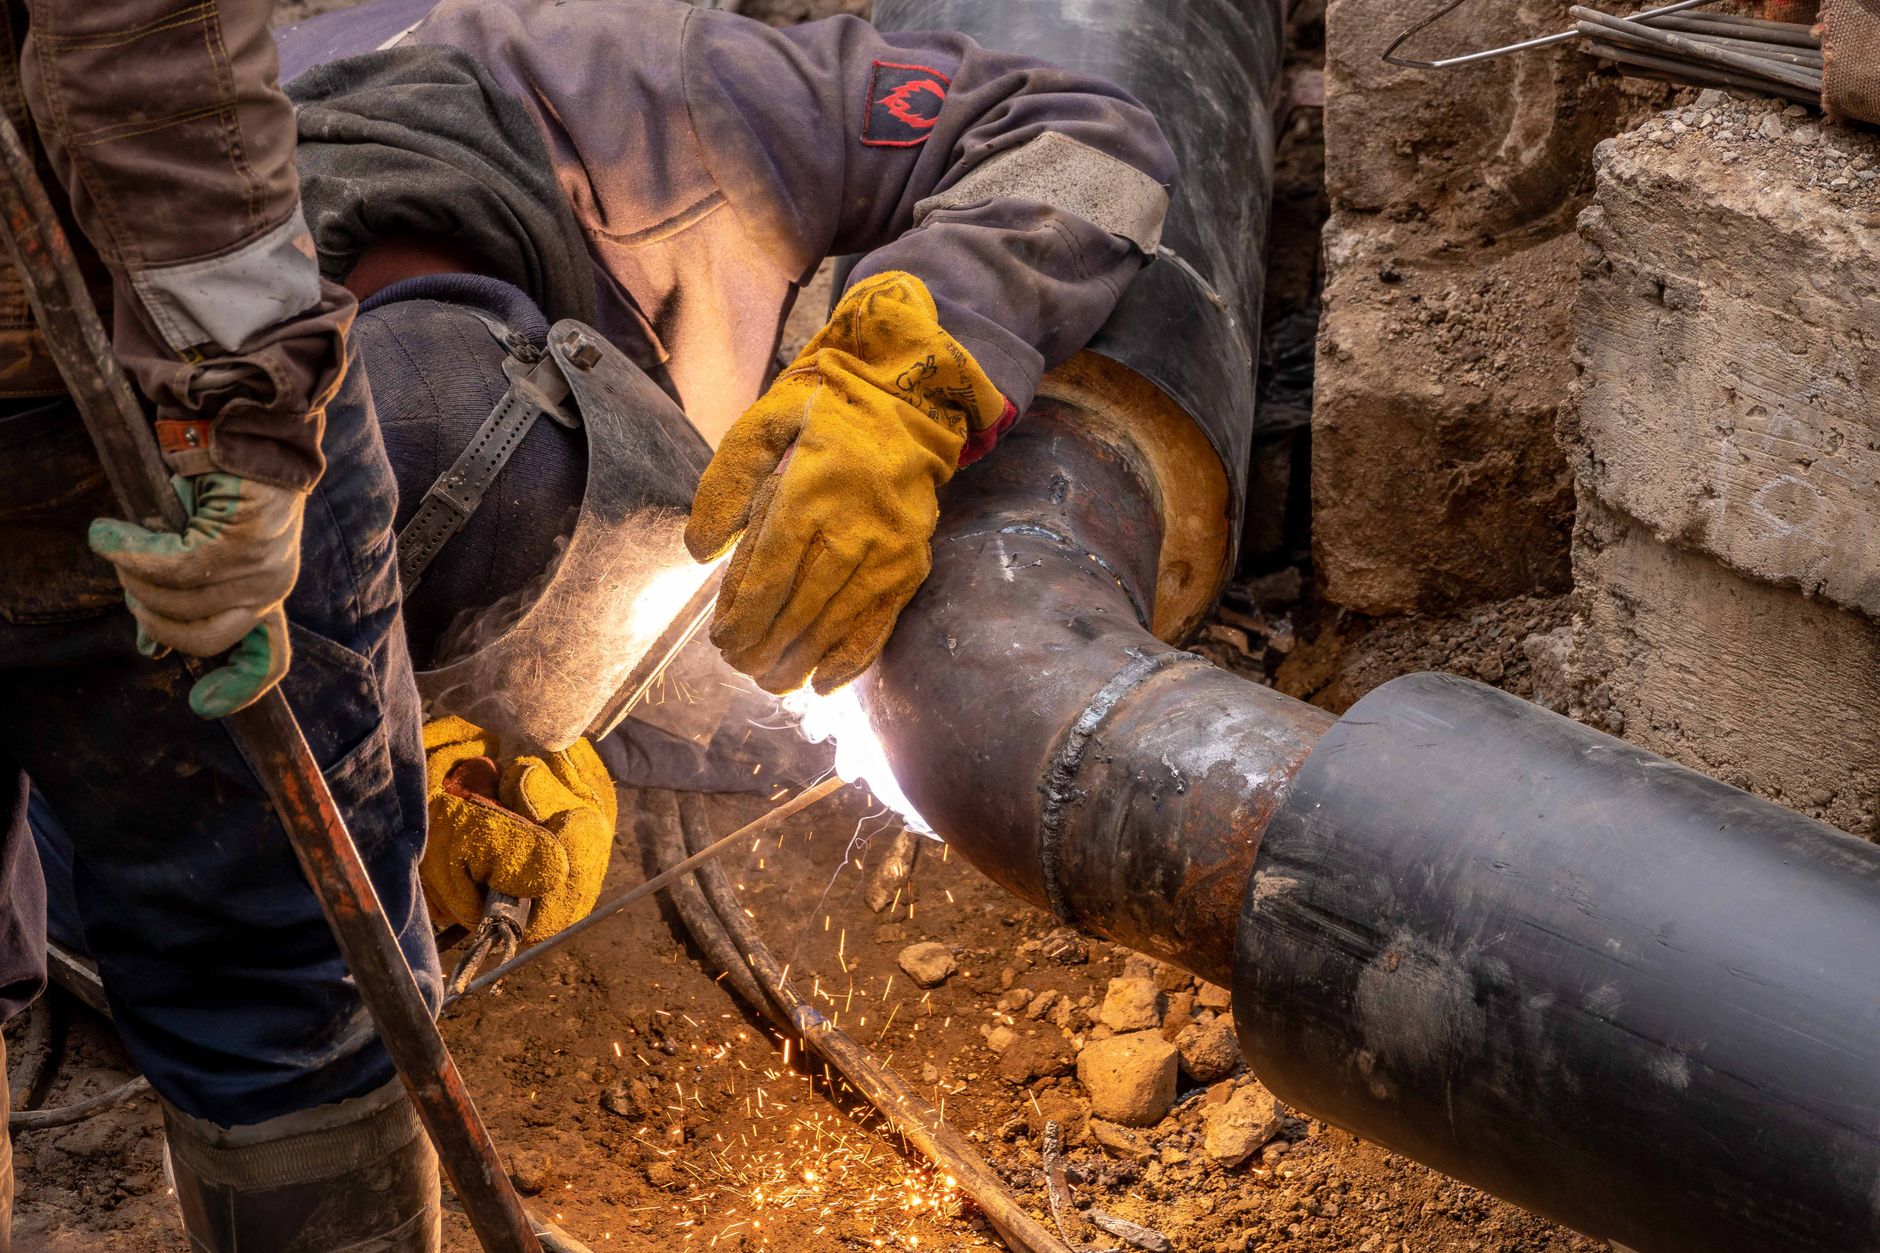
Emboîtez le tube dans le raccord jusqu’en butée, sans forcer : vous devez sentir une butée franche, pas une résistance progressive. Chauffez le raccord, jamais directement le métal d’apport, car c’est la pièce la plus épaisse qui doit atteindre la température de fusion en premier. Je conseille toujours de commencer par une chute de tube plutôt que par le raccord définitif, le temps de sentir le bon rythme entre chauffe et apport de métal.
💡 Chauffez le raccord, pas la baguette d’étain. C’est la chaleur du cuivre qui doit faire fondre le métal d’apport, jamais l’inverse : sinon vous obtenez une boule qui ne pénètre rien.
Promenez la flamme en cercle autour du raccord pendant quelques secondes, puis approchez le fil d’étain à l’opposé du chalumeau, côté froid du joint. S’il fond au contact du cuivre chauffé, sans l’aide directe de la flamme, la température est bonne : le métal file alors tout seul dans le jeu, sur tout le pourtour, par capillarité.
| Brasure tendre (étain) | Brasure forte (argent) | |
|---|---|---|
| Température de fusion | 200 à 250 °C | 600 à 800 °C |
| Usage courant | Eau sanitaire, chauffage basse pression | Gaz, circuits sous forte pression |
| Résistance mécanique | Correcte | Nettement supérieure |
| Outil nécessaire | Chalumeau butane | Chalumeau oxygaz ou MAPP |
Pour la plomberie sanitaire courante, la brasure tendre suffit très largement : c’est elle que retient d’ailleurs la norme NF DTU 60.5, en vigueur depuis janvier 2008, pour la distribution d’eau froide et chaude dans l’habitat. Réservez la brasure forte aux circuits qui l’exigent, le gaz en tête.
Une fois le geste compris sur le papier, mieux vaut le voir en mouvement. Cette vidéo détaille la manipulation du chalumeau et du fil d’étain sur un raccord réel, avec le rythme exact à respecter entre chauffe et apport de métal.
Pourquoi la soudure ne tient-elle pas sur le cuivre ?
Trois causes reviennent presque à chaque fois. Un tube encore humide ou gras empêche le décapant de faire son travail, la capillarité a besoin d’une surface parfaitement propre pour fonctionner. Une flamme trop faible ne fait fondre que la surface du raccord, l’étain reste en boule au lieu de filer dans le jeu. Et un jeu trop large entre tube et raccord, souvent dû à un coude légèrement écrasé, coupe purement et simplement la capillarité.
Le coup de bélier aggrave ensuite les points faibles : une fermeture brutale de robinet fait vibrer toute la colonne d’eau et sollicite en premier les brasures les plus fines. Si vous devez démonter un robinet pour inspecter une soudure suspecte, coupez d’abord l’alimentation générale plutôt que le seul robinet d’arrêt local, souvent entartré et peu fiable après plusieurs années.
⚠️ Ne soudez jamais un tube encore sous pression ou humide à l’intérieur : la vapeur chassée par la chaleur peut faire éclater le raccord au visage.
Souder un circuit de gaz : la règle à connaître
Le gaz change complètement la donne. Une soudure sur un circuit gaz relève de l’arrêté du 2 août 1977 modifié, qui impose des règles de sécurité spécifiques à toute installation de gaz combustible en habitation. En pratique, seul un professionnel certifié peut intervenir et délivrer l’attestation de conformité exigée avant la remise en service.
Ne bricolez jamais une brasure sur une conduite de gaz, même provisoire : une soudure à l’étain, bien trop fragile, n’a rien à faire sur ce type de circuit, qui impose la brasure forte à l’argent. Si votre projet touche aussi au circuit de chauffage, sachez qu’une chaudière qui monte en pression cache parfois une purge mal faite plutôt qu’un défaut de soudure, mieux vaut écarter cette piste avant de tout ressouder. Pensez aussi à planifier l’ensemble du réseau en amont, plutôt que de multiplier les raccords après coup : chaque brasure ajoutée est un point de fuite potentiel de plus dans les années à venir.
Travaillez aussi dans un local ventilé : l’INRS rappelle que les fumées de décapant, à base de colophane, irritent les voies respiratoires en espace clos. Je le répète volontiers : un tube coupé bien droit, poncé jusqu’au cuivre brillant, avec un jeu de 0,1 à 0,4 mm, évite déjà la grande majorité des soudures ratées.
FAQ sur la soudure du cuivre
Peut-on assembler du cuivre sans chalumeau ?
Oui, dans certains cas : les raccords à sertir assemblent deux tubes par simple compression mécanique, sans flamme ni décapant. Ils coûtent plus cher à l’achat mais conviennent bien aux rénovations où souder est risqué, près d’un parquet ou d’une cloison isolante par exemple.
Le cuivre est-il facile à souder pour un débutant ?
Sur un petit diamètre, 12 ou 14 mm, la brasure tendre reste accessible après une ou deux ratées d’entraînement sur des chutes de tube. Le geste devient nettement plus délicat au-delà de 22 mm, où la masse de métal à chauffer augmente vite.
Que faire si l’étain ne tient pas sur le tube ?
Laissez refroidir, poncez à nouveau les deux surfaces jusqu’au cuivre brillant, remettez du décapant frais et rechauffez plus longtemps avant d’approcher l’étain. Ajouter du métal d’apport sur une soudure froide ne fait qu’empiler une couche qui ne tiendra pas davantage.
Quels outils faut-il prévoir avant de commencer ?
Un chalumeau, du métal d’apport adapté, un décapant, une toile émeri et un coupe-tube : cinq outils suffisent pour la quasi-totalité des soudures en diamètre 10 à 22 mm rencontrées dans une maison.